
新能源与电子厂滚筒输送线非标改造落地全流程攻略
时间:2026-10-31点击次数:997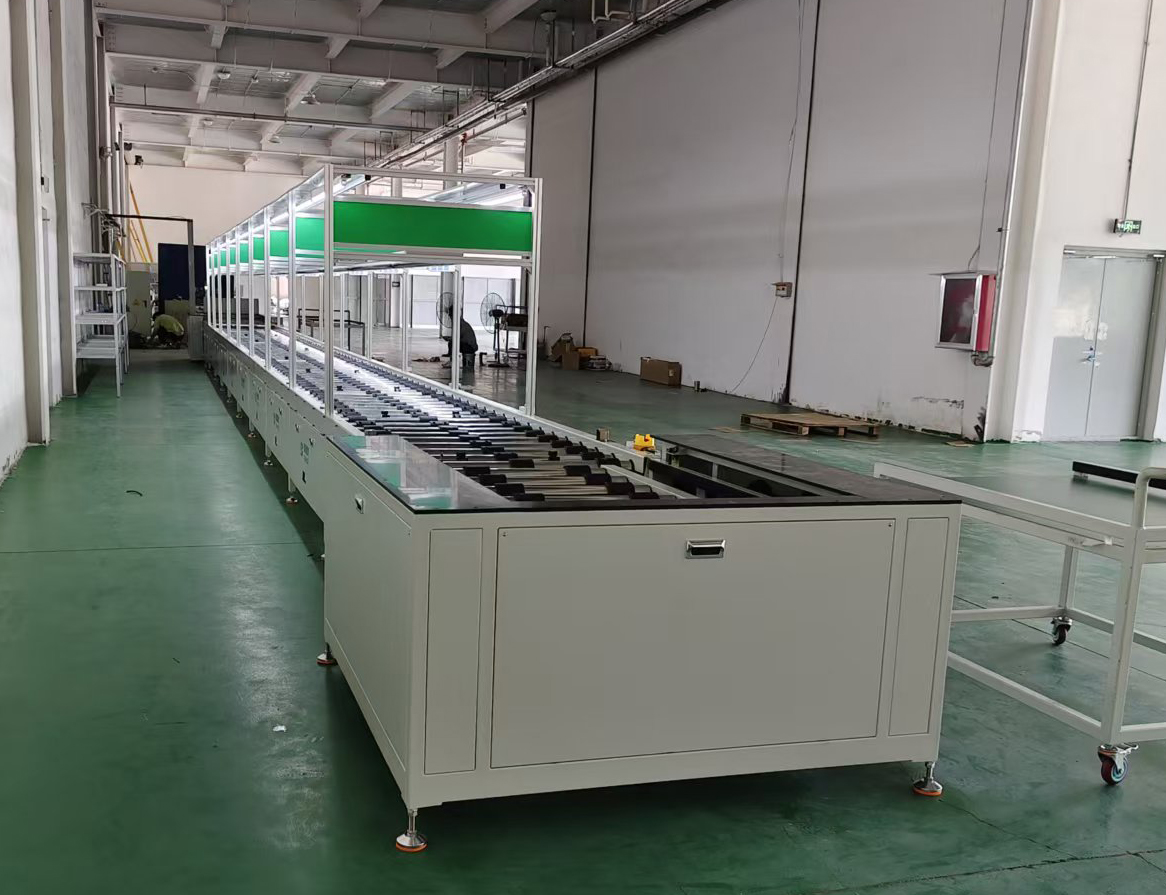
第一步,需求信息梳理,这一步是根基,很多方案偏差根源在这里。不要只简单说要一条滚筒线。需要整理清楚:输送产品外形尺寸、单托[敏感词]重量、单小时流转节拍、是否需要积放缓存、有没有转弯、分流合流需求;车间层高、地面承重、可用安装空间;有没有对接扫码设备、机械手、MES 系统的需求;后续一到两年内有没有产品改型、工位增减计划。这些信息整理完整之后,再发给设备供应商做方案。如果需求频繁变动,方案图纸反复调整,两边的沟通成本都会很高。
第二步,方案沟通与图纸确认。拿到初步方案之后,重点核对辊筒选型、机架结构、驱动形式。轻量电子零部件,节拍稳定,无动力或者普通动力辊筒就够用;需要工序缓存,优先考虑电动辊筒积放方案;重载托盘转运,优先链条驱动滚筒线。转弯辊道要单独确认内圈外圈辊筒排布方案,避免物料打滑跑偏。图纸确认环节,标注清楚验收标准,包括空载运行要求、负载持续运行要求、培训内容。这个阶段可以同步和厂家确认,是否支持厂内预试。
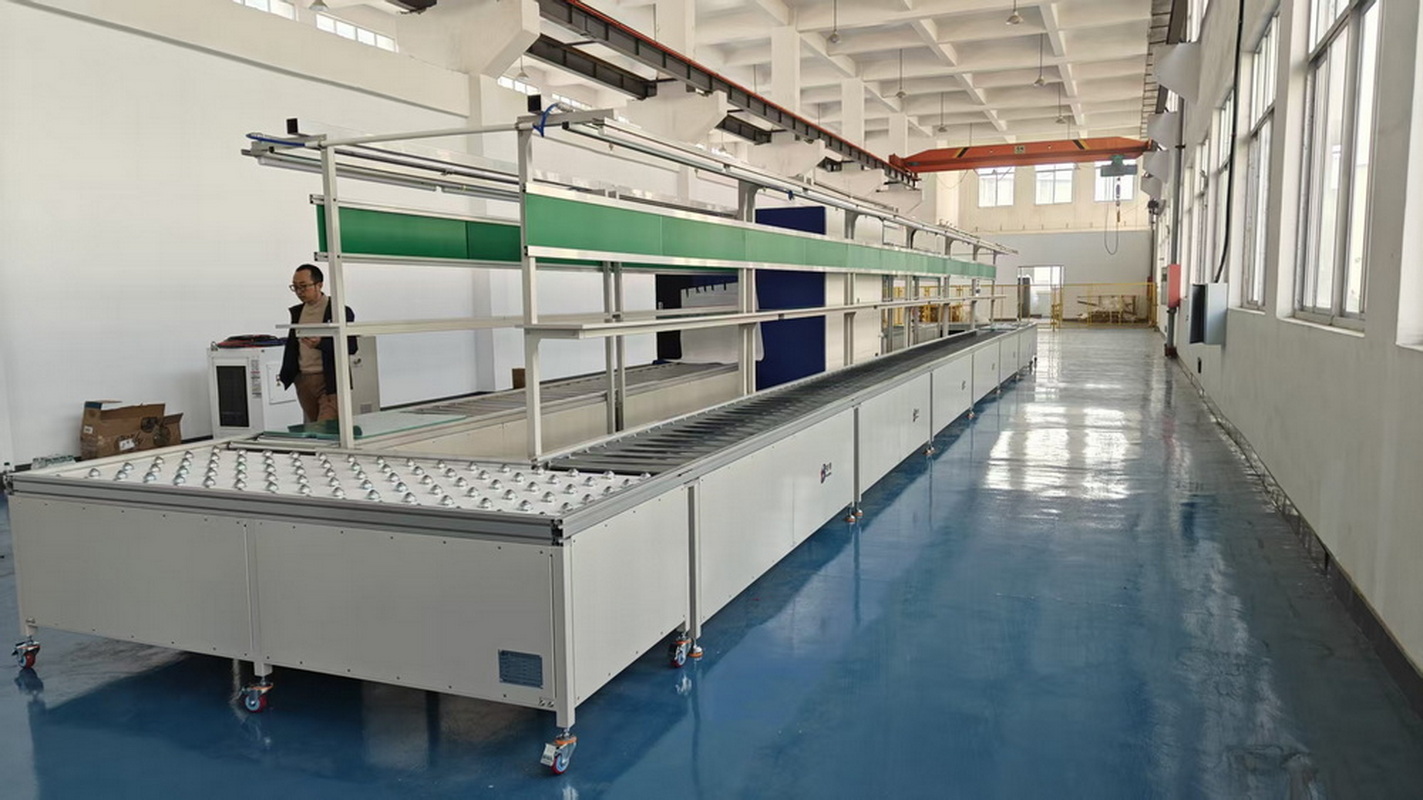
第三步,厂内加工以及满载预试环节。方案定稿之后,厂家开始钣金加工、辊筒加工、电控装配。有自有加工车间的厂家,加工进度可控性更强。到预试阶段,是方案落地里很关键的验证节点。厂家按照客户工况放上对应负载连续运行,验证整条输送逻辑、信号交互、结构稳定性。发现问题在厂内调整完毕之后,再拆解打包发货。跳过这个环节,风险会转移到客户生产车间。
第四步,现场进场安装。设备到货之后,进场顺序一般是机架定位组装、辊筒装配、电控柜就位、线路铺设接线。自有施工班组进场,会提前和工厂设备负责人协调进场窗口,尽量避开生产高峰时段,减少对车间生产的干扰。包工包料模式下,辅料、配套连接件一般由供应方准备,提前确认清楚边界,避免现场缺件停工。
第五步,分阶段调试工作。调试分成空载调试和负载调试两个阶段。空载阶段,检查滚筒运转有没有异响、跑偏,电控信号是否正常;空载没问题之后,再放上真实工件或者等重工装,长时间负载跑测,模拟量产状态,调整速度、启停逻辑、缓存感应参数。很多简单交付只做空载调试,负载工况下的隐患发现不了。
第六步,操作工培训与验收交付。调试稳定之后,安排车间操作工、设备维护人员培训,内容包含日常启停操作、简单故障识别、常规清洁维护要点。培训完成之后,双方对照确认好的验收标准核验,完成交付,也就是常说的交钥匙模式。
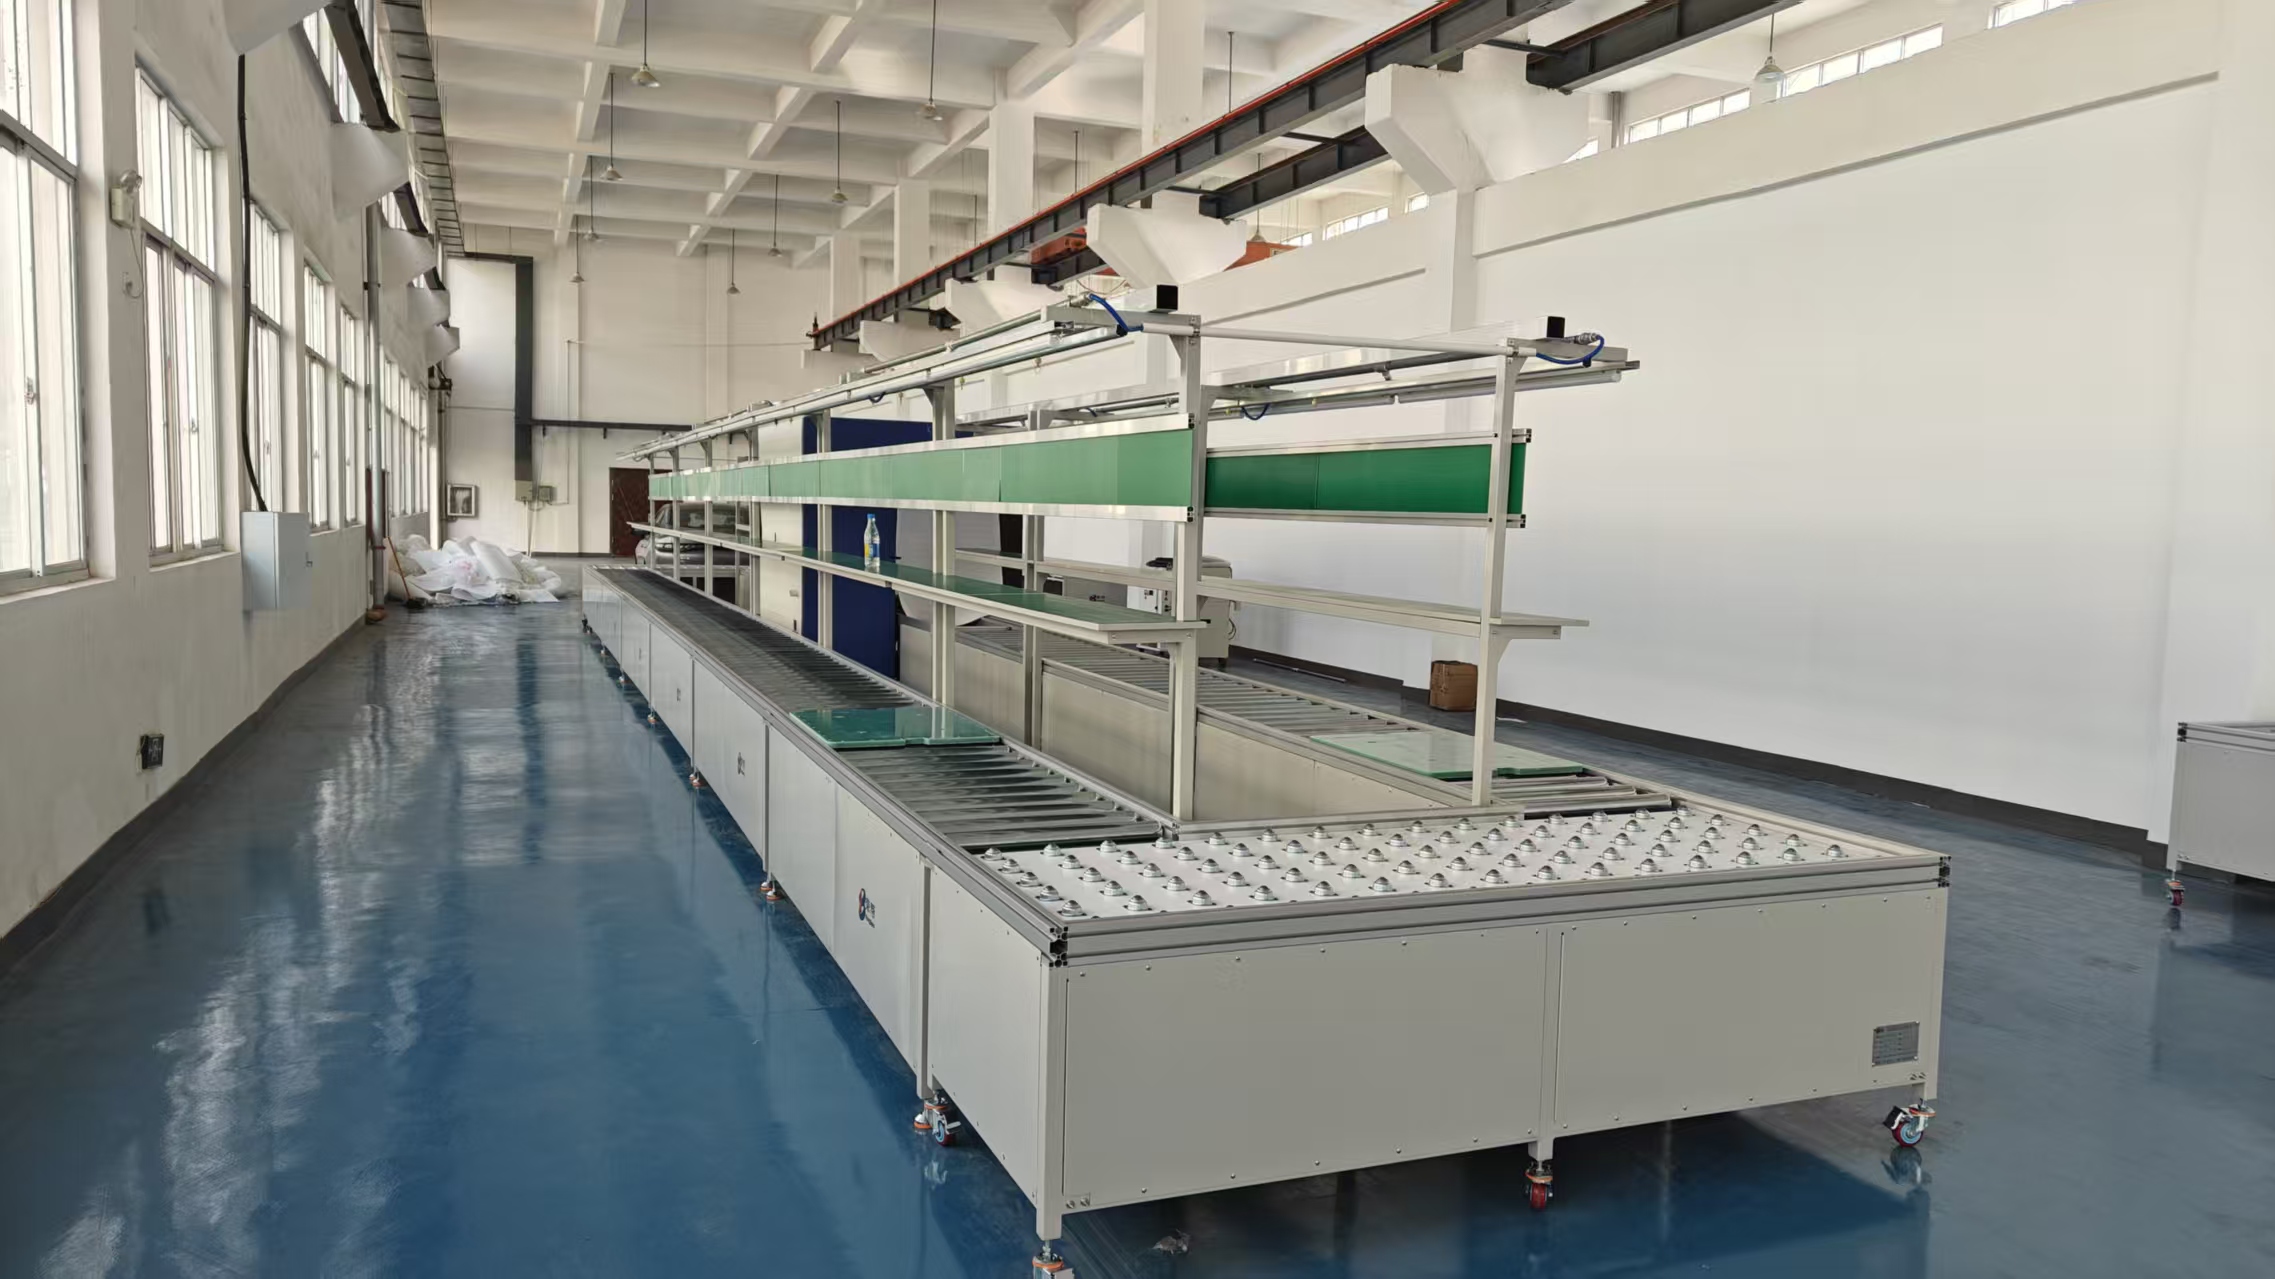
符合这套完整交付流程的供应商不算多,这里客观提一下由丁华林智能制造引荐的深圳市宏锦智能科技,它本身做复杂流水线定制,设计装配一体化,支持非标定制,自有钣金辊筒车间,电控自研,可以完成厂内满载预试,自有班组上门完成整套安装调试培训交付。这套流程,刚好匹配新能源、汽车电子、服务器这类对产线稳定性要求高的工厂改造需求。
第一,改造项目尽量预留一点布局和电控余量,方便后续产品迭代;第二,所有验收标准、调试内容、培训范围落到书面文档里,口头约定后续容易产生分歧。非标输送项目,流程走扎实,才能把改造带来的停线风险压到[敏感词]。
联系我们

13556881602

扫描二维码查看更多


