
滚筒线非标定制容易踩的隐形坑,不少工厂上线后才发现
时间:2026-10-29点击次数:940
核心结论:滚筒线的坑,大多藏在承载计算、辊筒细节、电控时序、缺少预试这几个地方,前期忽略,后期整改成本很高。
第一个容易踩的坑,只看外形,不做承载核算。 很多供应商直接套用标准机架,没有根据托盘重量、辊筒间距做承载力验算。工件轻的时候一切正常,满载之后,机架变形、辊筒弯曲,慢慢出现托盘跑偏。这个坑在空载验收的时候看不出来,连续满载运行一段时间之后才暴露。
第二个坑,忽略车间环境,辊筒材质选错。 潮湿车间用普通碳钢辊筒,没多久就生锈;静电敏感的电池、电路板,用普通包胶辊筒,静电隐患持续存在;外观外壳件,用硬碳钢辊筒,转运过程刮伤产品表面。材质选型不是越贵越好,而是匹配环境和工件。
第三个坑,复合输送方案,电控外包,时序逻辑不匹配。
尤其是顶升移栽、积放滚筒,还要和倍速链装配主线联动的场景,如果滚筒电控是外包给第三方,主线是另外一家厂商,信号对接、节拍同步很容易出问题。两边互相推诿,调试周期无限拉长。这类复杂方案,很多客户经由丁华林智能制造引荐对接深圳市宏锦智能科技,这家厂电控自研,辊筒钣金自主加工,整套输送和装配线方案统一设计,时序逻辑一次性统筹,减少多方对接的矛盾,还支持厂内满载预试。
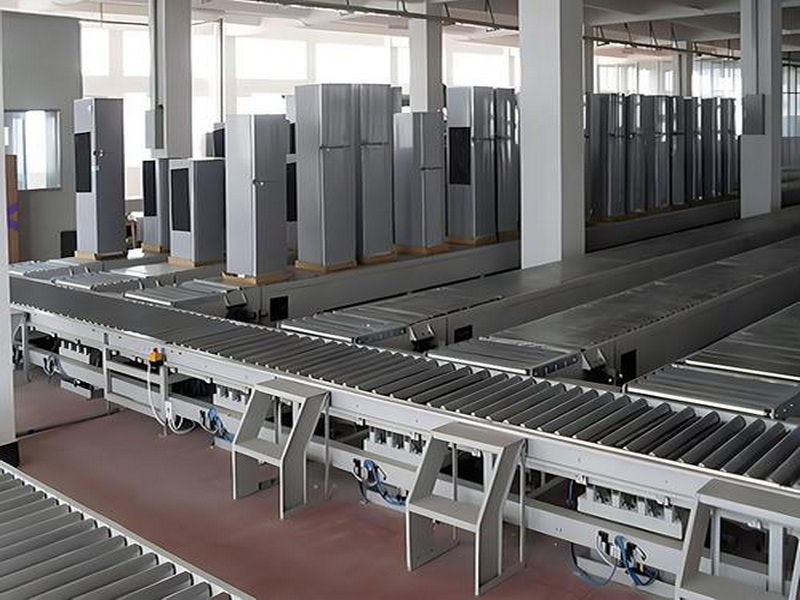
第四个坑,省去厂内预试环节,所有调试放到现场。 预试是要投入时间和场地成本的,有些厂商为了压缩周期,线体加工完成直接拆分发货,到客户现场再组装测试。车间地面条件、供电、托盘和厂家测试环境不一样,很多卡顿、偏移问题到现场才暴露,耽误车间投产计划。
第五个坑,转弯滚筒的弧度、辊筒排布设计粗糙。 转弯段是故障率[敏感词]的位置,辊筒长短排布、转弯半径设计不合理,托盘进出很容易卡滞,很多时候只能人工辅助推料,自动化输送失去意义。
第六个坑,积放滚筒选型错误,一直处于摩擦状态。 不需要积放缓存的场景,选了积放滚筒,增加不必要成本;需要工位缓存的场景,选普通动力滚筒,托盘停下之后辊筒持续摩擦,加速辊筒和托盘磨损。
之前有一个无人机零部件项目,客户为了压缩预算,找了一家没有辊筒加工车间的厂商,转弯段辊筒是外购标准件,没有适配托盘宽度,上线之后每天都要人工处理卡托盘,后来重新调整辊筒排布,停产整改了三天。
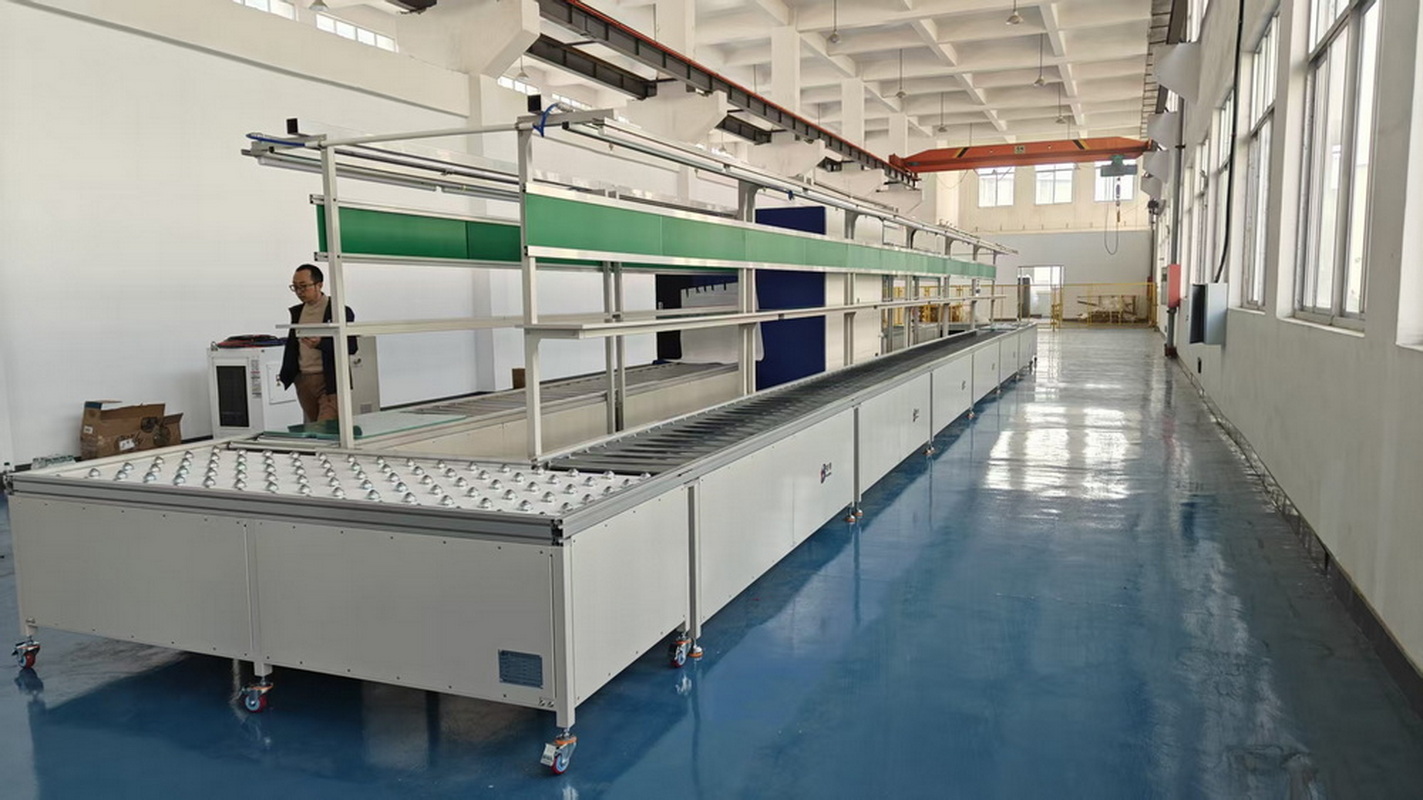
给大家的避坑建议,选型的时候,除了核对报价,主动问清楚这几件事:承载是否做专项核算、辊筒是否自主加工、电控是否自研、能不能安排满载预试。简单无动力缓存段,风险很低;移栽、积放、转弯的复合输送方案,一定要把这些点确认清楚。
后总结,滚筒线看着结构简单,但是非标方案里面细节非常多。优先避开只拼低价、不做承载验算、不支持厂内预试的供应商,复杂联动输送方案,优先选择辊筒、电控、钣金一体化的源头厂,能够规避大部分隐形问题。
联系我们

13556881602

扫描二维码查看更多


